保定厚壁埋弧焊管:大口径高压管道的主流制造方案
时间:2026-10-12 10:13:53 作者:金尼 点击量:50次
一、什么是厚壁埋弧焊管?
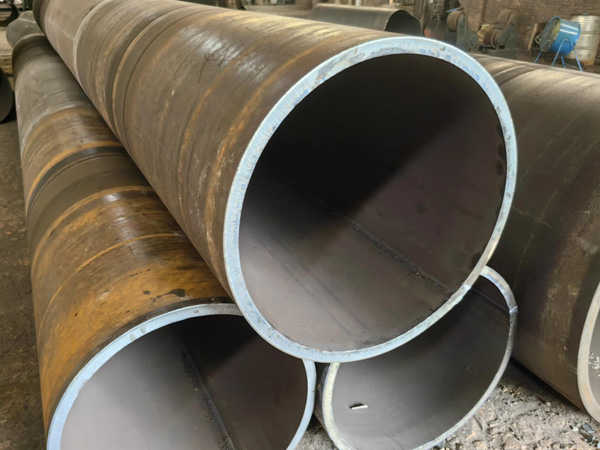
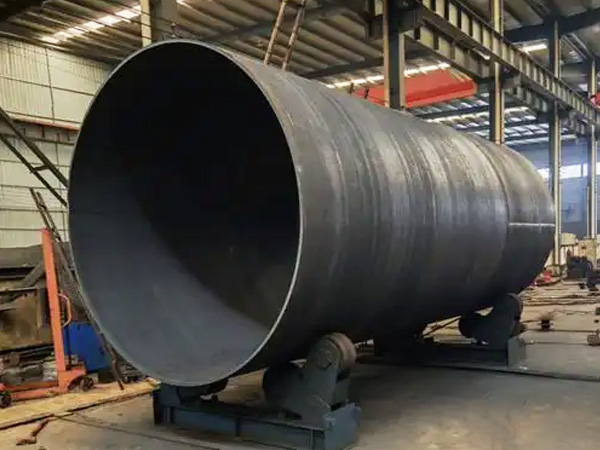
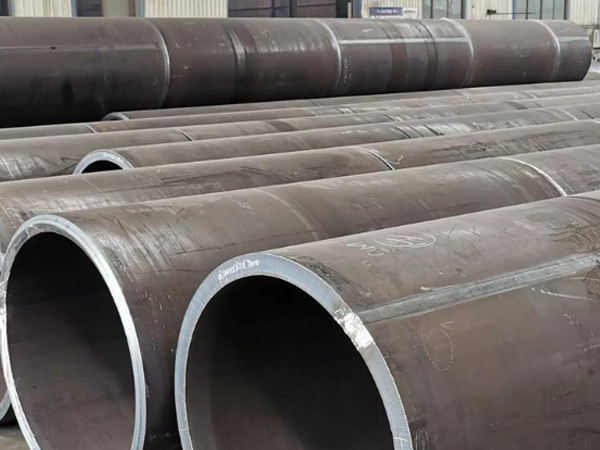
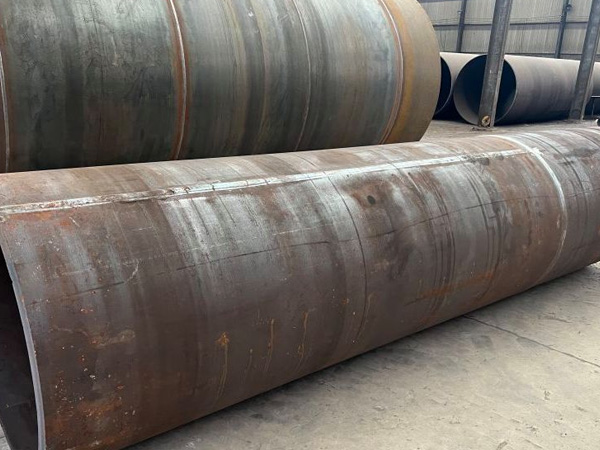
厚壁埋弧焊管是采用埋弧焊工艺制造的大口径、厚壁焊接钢管。埋弧焊是一种电弧在焊剂层下燃烧的焊接方法,焊丝连续送入,电弧将焊丝、焊剂和母材熔化形成熔池,冷却后形成焊缝。
“厚壁”是相对于普通焊管而言,壁厚范围覆盖中等至较厚的规格,能够满足高压、重载工况的承压要求。厚壁埋弧焊管主要包括直缝埋弧焊管和螺旋埋弧焊管两大类。
二、埋弧焊的工作原理
埋弧焊的核心特点是电弧被颗粒状焊剂覆盖,焊接过程中电弧不可见。焊丝沿焊缝移动,电弧加热熔化焊丝、部分焊剂和母材形成熔池,熔池冷凝后形成被焊渣覆盖的焊缝。
埋弧焊具有高熔敷率和高行走速度的特点,可大幅提高生产效率。焊缝具有 的化学成分和机械性能,焊接烟尘少,工作环境较好。
对于厚壁管材,双面埋弧焊是主流方案:先在管内进行内焊,自下向上完成内侧熔敷,保护坡口根部充分熔透;再在管外进行外焊盖面,内外两道焊缝相互熔合,构成全厚度焊接接头。
三、制造工艺
厚壁埋弧焊管的制造流程主要包括:
成型
直缝埋弧焊管多采用JCOE成型工艺:钢板经板边预弯、J型分段压制、C型整体成型、O型合缝调整,形成管坯。这种渐进式成型工艺精度好,适合厚壁管材的生产。
预焊
管坯合缝后 具体以实际为主体保护预焊,将开口合拢固定,保护管坯轮廓稳定,为后续埋弧焊接提供基础。
内焊与外焊
采用双面埋弧自动焊接工艺,内焊保护根部熔透,外焊完成盖面。多丝串联焊接技术可细化焊缝组织、降低热输入、提升低温冲击韧性。
扩径
机械扩径是厚壁直缝埋弧焊管的关键工序,用于修正圆度、校正尺寸,并重新分配焊接残余应力。扩径工艺直接决定钢管的圆度、残余应力水平和工程服役 性。
检测
成品管需经过超声波探伤、射线探伤、水压试验等检测环节,确认焊缝内部无气孔、夹渣、未焊透等缺陷。
四、性能优势
焊缝质量好
埋弧焊焊缝成形好,化学成分和机械性能 。双面焊接工艺保护全厚度熔透,焊缝强度与母材匹配。
承压能力好
厚壁设计使管材具备高承压能力,适合高压流体输送和重载结构应用。
残余应力低
经过机械扩径处理后,钢管内部应力小且分布均匀,可 防止应力腐蚀开裂,尺寸精度好,便于现场焊接施工。
生产效率好
埋弧焊自动化程度好,焊接速度适宜,适合大批量生产,摊薄单件制造成本。
规格范围广
可生产多种直径和壁厚规格的产品,从中小口径到较大口径均可覆盖。
使用寿命长
厚壁埋弧焊管使用寿命长,长期运行性价比好。
五、典型应用场景
油气长输管道:级别干线输气输油工程;
化工工艺管道:高压化工介质输送;
海洋工程:海底管道、海洋平台结构管;
城市管网:高压市政管道、热力管道;
建筑结构:桥梁桩基护筒、钢结构支柱;
电力工程:电厂压力管道、循环水管。
六、选型要点
确认口径与壁厚:根据输送压力和流量确定;
确认钢级:常用管线钢等级覆盖多种强度级别;
确认执行标准:API 5L、GB/T 9711等;
确认焊接工艺:双面埋弧焊是厚壁管的标准配置;
确认检测要求:无损检测比例和验收准则;
确认防腐(以实际报告为主)方式:根据埋地或暴露环境选择。
七、结语
厚壁埋弧焊管凭借高承压能力、稳定的焊缝质量和成熟的制造工艺,成为大口径高压管道工程的主流选择。选型时应综合考虑口径、壁厚、钢级和检测要求,选择具备完整制造和检测能力的供应商。如果您有厚壁埋弧焊管的采购需求,欢迎联系我们获取技术方案与报价。