东莞丁字焊卷管焊后变形该怎样校正调圆?
时间:2026-08-06 03:41:48 作者:金尼管道 点击量:123次
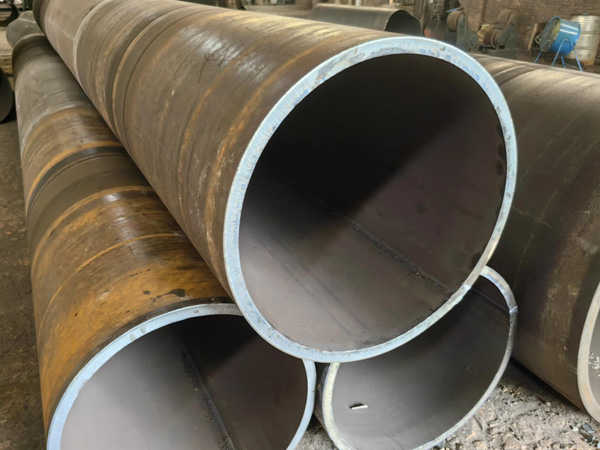
丁字焊卷管纵缝与环缝十字交叉施焊,交叉位置热量集中、受热不均衡,极易出现筒体局部鼓包凹陷、整体失圆、端口椭圆变形、焊缝区域局部凹凸、筒体轴向弯曲等问题。依托机械外力校正、火焰热校正、工装定型相结合的方式,遵循冷校正为主、热校正为辅的原则,在不破坏母材与原有合格焊缝的前提下完成细致调圆,整套操作针对性适配大口径厚壁丁字焊筒体。
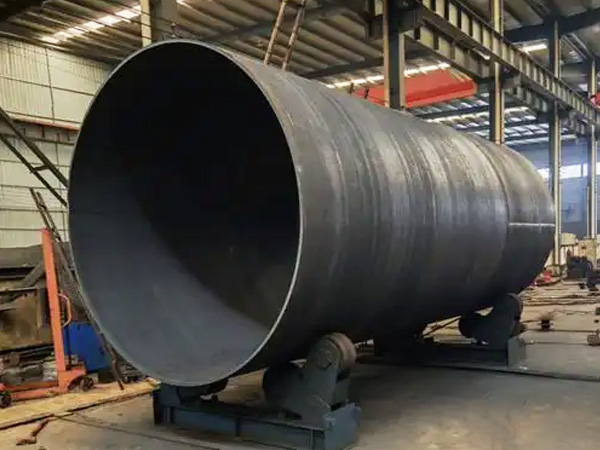
冷态机械校正是厚壁筒体常用的安然校正方式,适合筒体整体椭圆度超标、局部轻微凹凸形变。将筒体平稳架设在一对一可调滚轮托架之上,利用液压千斤顶、弧形顶压工装配合弧形贴合垫板作业,垫板选用与筒体曲率一致的弧形钢板,避免千斤顶单点顶压在焊缝位置造成母材压痕、焊缝受损。针对丁字焊缝周边局部内凹、外鼓区域,将弧形支撑贴合筒体外侧,从内侧缓慢施加顶撑力,循序渐进加压,禁止一次性蛮力顶撑,防止焊缝受拉撕裂。校正过程中分多次微量施压,加压一段时间稳压静置,释放内部残余应力之后复测圆度,反复微调直至尺寸达标。对于筒体两端口椭圆变形,采用对口涨圆工装,将涨圆器置入管口内部,均匀同步撑开,让管口各处受力一致,逐步修正椭圆偏差,全程避开丁字交叉焊缝集中受力。筒体轴向弯曲变形可借助龙门工装两端支撑,中间液压施压矫正,保护筒体中心线直线度符合装配要求。
针对变形量偏大、厚壁较高强度容器板筒体,采用局部火焰热校正工艺,严控加热区域与温度,严禁大面积高温烘烤。加热点位优先选取筒体变形凸起部位,避开丁字交叉焊缝核心区域,防止焊缝二次受热晶粒粗大、产生附加焊接应力。选用中性火焰做点状、条状局部低温加热,碳钢、Q345R 容器板加热温度控制在 600℃~750℃,不得超过钢材相变温度,禁止对焊缝长时间灼烧。加热时小范围均匀烘烤,利用钢材高温塑性形变,依靠筒体自身自重与外部简易工装限位自然冷却收缩,冷却过程自然空冷,严禁浇水速度适宜冷却,避免材质淬硬开裂。单次加热校正量不宜过大,变形严重区域分多次间隔热校,较大程度降低对原有合格丁字焊缝性能的以科技创新市场 以诚信铸就品质影响。
校正期间的配套防护与过程管控至关重要。校正前多方面复查丁字焊缝探伤报告,确认焊缝无裂纹、气孔等内部缺陷,带缺陷筒体不可强行施压校正,防止缺陷在外力作用下延展开裂。校正全程使用卡尺、内径卡规、样板弧规实时监测筒体圆度,行业常规要求筒体同一截面大的小直径差值控制在规范允许范围之内。校正完成后对筒体表面压痕、磕碰位置打磨修整,丁字焊缝周边校正后再次目视检查焊缝外观,查看有无细微开裂。承压类压力容器用丁字焊筒体校正完毕后,条件允许时对校正受力区域复检超声波探伤,确认焊缝完好无损。
此外优化前期工艺可从源头减少变形,焊接时采用工装刚性固定、对称分段施焊、双面埋弧焊均衡控温,搭配焊后保温缓冷降低残余应力,能大幅减轻后续校正工作量。技术规范的校正手段既能恢复筒体外形尺寸精度,保护后续封头、法兰对接装配精度,又能保护丁字焊缝结构完整性,保护筒体后续承压使用的结构稳定性。