汕头丁字焊卷管丁字焊缝容易出现哪些缺陷?
时间:2026-08-06 03:36:58 作者:金尼管道 点击量:134次
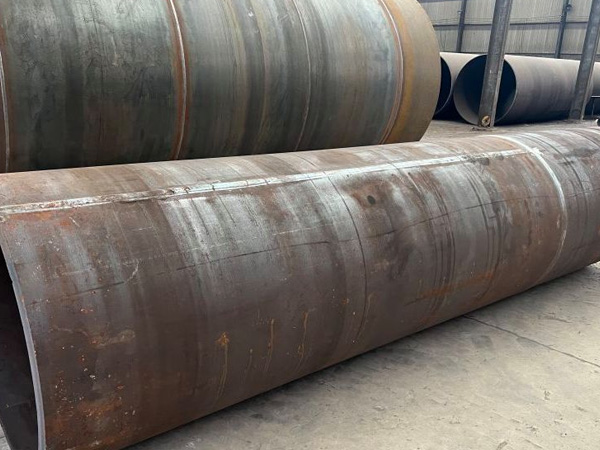
丁字焊卷管的丁字焊缝是筒体纵向直缝与环向对接焊缝垂直交汇形成的十字交叉焊接区域,该位置应力集中明显、施焊空间受限、热量叠加严重,是整根卷管焊接质量薄弱的部位,也是无损探伤检测问题高发区域,生产加工中极易产生各类焊接缺陷,直接影响筒体承压性能、结构稳定性与使用寿命,下面对高频缺陷、产生原因及以科技创新市场 以诚信铸就品质影响展开详细说明。
其一为焊接裂纹,包含热裂纹与冷裂纹两类。丁字交汇处两道焊缝先后施焊,前期焊缝积蓄大量焊接残余应力,二次焊接时局部温度急剧升高,晶粒粗大化,钢材晶界强度下降,若板材碳当量偏高、焊接保温措施不足,焊缝凝固阶段极易产生沿晶热裂纹;厚壁较高强度容器板焊接后冷却速度过快,氢元素聚集在应力集中的交叉位置,会诱发延迟冷裂纹。裂纹具备持续性扩张特性,筒体承受水压、气压荷载时,裂纹会顺着受力方向不断延展,严重时造成筒体开裂渗漏,压力容器工况下存在重大安然隐患。
其二是气孔与夹渣缺陷。丁字交接处坡口结构复杂,清理作业难度大,坡口内侧留存铁锈、油污、氧化皮、水汽等杂质,焊接过程中杂质受热分解形成气体,来不及逸出便滞留在焊缝内部形成气孔;多层多道焊接时,前一道焊渣清理不透彻,后续熔池无法将焊渣充分浮起排出,凝固后形成条状、点状夹渣。气孔与夹渣相当于焊缝内部空洞与割裂面,大幅降低焊缝 承载截面积,承压过程中应力集中于缺陷位置,极易 发生破损渗漏,RT射线探伤中这类缺陷检出率高,多数情况下需要打磨返修重焊。
其三是未焊透、未熔合缺陷。丁字交接处坡口角度狭小,焊枪施焊视角受限,焊剂、电弧难以深入焊缝根部,层间熔合不充分,母材与填充金属无法牢固结合,出现根部未焊透、层间未熔合问题。厚壁卷管采用埋弧焊工艺时,交叉位置焊接参数调整不及时,电流电压匹配失衡,熔深达不到设计标准,表层看似成型完好,内部却存在大面积虚焊。未焊透属于危害性较强的隐蔽缺陷,日常试压初期不易显现,长期循环承压后会逐步撕开焊缝界面,是管道、罐体泄漏的主要诱因之一。
其四是焊接变形与应力超标。两道焊缝垂直交叉焊接,焊接热量双向叠加,局部热输入量远高于普通单道焊缝,受热不均匀会引发筒体局部凹凸变形、圆度失准,筒体整体圆度偏差过大,后续对接装配难度大幅提升;同时交叉位置堆积巨大焊接残余应力,不进行消应力热处理时,后期使用过程中应力缓慢释放,会拉扯焊缝产生微裂纹,尤其低温工况、交变荷载环境下,应力释放带来的破坏作用会进一步加剧。除此之外,该位置还容易出现焊缝余高过高、咬边、烧穿等外观缺陷,咬边会在母材边缘形成应力缺口,长期受力下逐步萌生疲劳裂纹,烧穿则会直接造成筒体孔洞破损。
丁字焊缝本身结构特别性决定了其焊接管控难度较高,生产中需要创新服务坡口清理、优化焊接工艺参数、把控层间清渣工序,焊后针对性开展UT超声波探伤与应力取消处理,从源头规避各类缺陷,保护丁字焊卷管整体结构稳定。