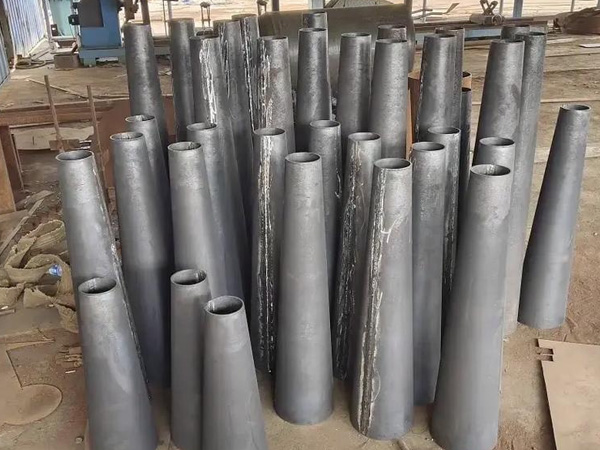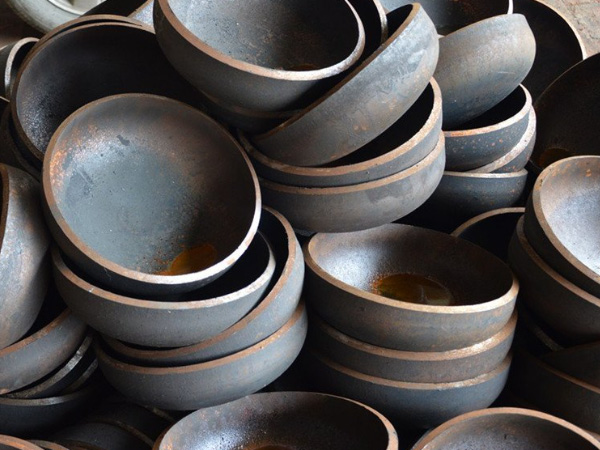
冲压封头是压力容器制造行业封头产品之一,采用整张钢板为原材料,借助一对一模具与压力机一次性压制成型,属于一体成型承压端盖,主要用于封闭承压筒体端部,构建密闭承压腔体。产品类型丰富,涵盖椭圆形封头、碟形封头、球形封头、锥形封头等,多应用于热力储罐、供水压力罐、环保脱硫设备、化工辅机、油气缓冲容器等各类压力容器装备。
冲压成型工艺依靠模具细致控制曲面弧度,成型后的封头外形规整、曲面光滑、尺寸精度好。整张板材一体冲压,本体无拼接焊缝,从根源减少焊缝缺陷、渗漏隐患,结构整体性与承压稳定性优于分片组焊封头。封头自带标准直边段,能够将筒体对接焊缝隔离在高应力曲面之外, 降低应力集中,提升焊接接头长期运行 性。在介质压力作用下,曲面受力均匀,形变平缓,同等工况下结构安然余量充足。
产品可选材质多,包含Q235B、20#、16Mn系列碳钢,304、316L不锈钢以及各类合金容器钢板。受制于压力机台面、模具尺寸限制,冲压封头多用于中小口径规格。生产严格遵循GB/T 25198压力容器封头标准,端口统一加工焊接坡口,便于和筒体对接焊接。碳钢冲压封头可做喷砂除锈、防腐(以实际报告为主)涂装处理;不锈钢冲压封头可按需进行表面抛光处理。企业常备多种标准规格现货,同时可根据图纸定制特定直径、壁厚封头。
生产过程中,根据板材厚度与材质区分冷冲压与热冲压工艺。薄板、塑性较好板材可采用冷压成型;厚壁碳钢、合金钢封头一般采用热冲压,高温状态下完成压制,避免板材拉伸开裂,成型后按规范进行热处理,取消成型残余应力。
工程选用与安装有着明确注意事项。中小口径压力容器优先选用冲压封头;较大直径封头无法整体冲压,只能选择瓜瓣组焊结构。吊装转运时重要保护弧形曲面,严禁重物撞击,防止出现凹坑、弧度变形;封头曲面区域禁止随意点焊、开孔,防止局部应力过高产生裂纹。组焊施工保护封头与筒体同轴度,严控焊接变形,焊后及时用心服务破损防腐(以实际报告为主)层。
对比旋压封头与焊接瓜瓣封头,冲压封头曲面一致性较好、批量生产成本比较低,焊缝风险较低,适合批量生产符合标准。受模具约束,非标异形尺寸灵活性不及旋压封头。凭借一体成型、密封性好、尺寸细致、质量稳定等优势,冲压封头在中小型压力容器项目中被大量选用。严格把控原材料检验、成型温度、弧度公差与热处理工序,配合规范安装焊接,能够 降低承压设备运行风险,保护整套装置长期安然运行。
邢台冲压封头邯郸冲压封头石家庄冲压封头唐山冲压封头秦皇岛冲压封头保定冲压封头张家口冲压封头承德冲压封头沧州冲压封头廊坊冲压封头衡水冲压封头广州冲压封头深圳冲压封头珠海冲压封头汕头冲压封头佛山冲压封头韶关冲压封头湛江冲压封头肇庆冲压封头江门冲压封头茂名冲压封头惠州冲压封头梅州冲压封头汕尾冲压封头河源冲压封头阳江冲压封头清远冲压封头东莞冲压封头中山冲压封头潮州冲压封头揭阳冲压封头云浮冲压封头