唐山丁字焊卷管可以用作压力容器筒体吗?
时间:2026-08-06 03:40:52 作者:金尼管道 点击量:123次
合格合规生产的丁字焊卷管全部可以用作压力容器筒体,但并非所有普通丁字焊卷管都具备承压资质,需要从板材选型、焊接工艺、检测验收、资质手续各方位契合压力容器规范要求,普通通风、桩基用非标卷管严禁直接充当承压筒体。
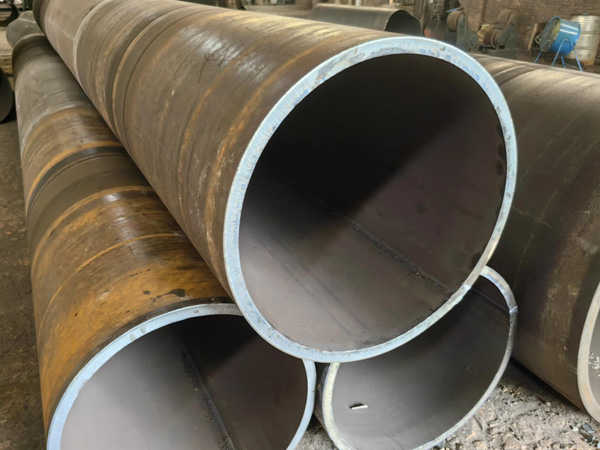
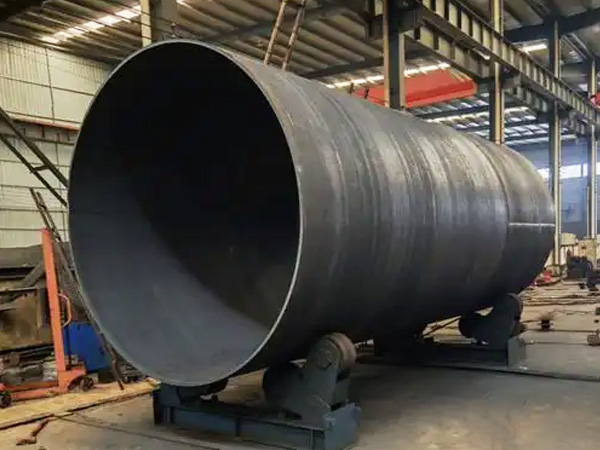
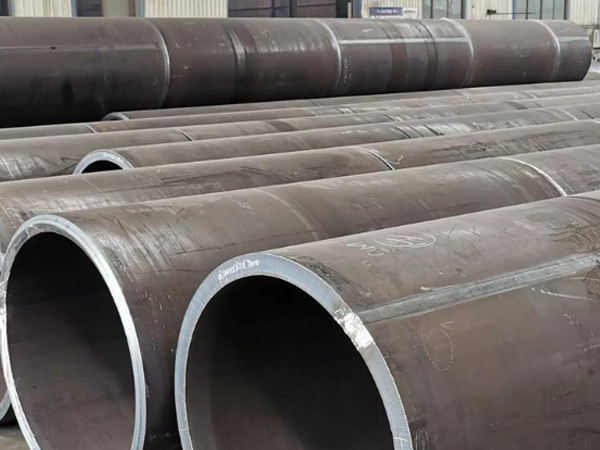
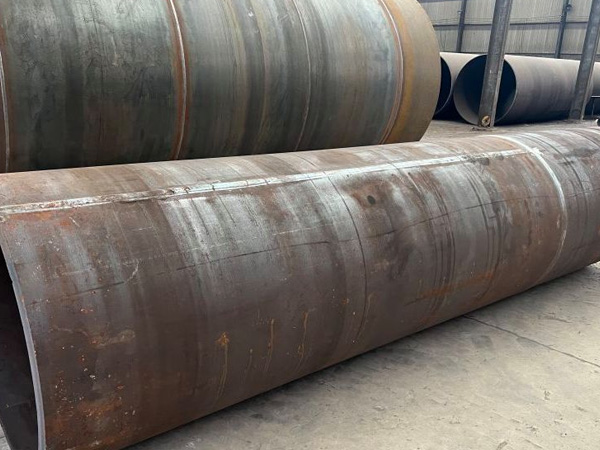
从结构原理来看,丁字焊卷管由钢板卷制形成纵向焊缝,多节筒体环向拼接后纵缝与环缝交叉形成丁字接头,只要严格遵照 GB 150 压力容器国标把控制造流程,该结构形式是行业内大直径压力容器筒体主流加工方式。常规无缝钢管受轧制工艺限制,口径很难做到 DN1000 以上,大直径储罐、换热筒体、缓冲罐体、脱硫承压筒体等较大规格设备,基本都依靠钢板卷制丁字焊筒体制作,结构本身不存在先天禁用缺陷,核心管控难点集中在应力集中的丁字交叉焊缝位置。
选材方面需要使用压力容器一对一钢板,禁止采用普通建筑板材。筒体主材优先选用 Q245R、Q345R 容器一对一轧制钢板,低温工况选用低温压力容器板,不锈钢工况选用 304、316L 压力容器级不锈钢板,板材附带原厂材质证明书、探伤质保书,拒绝 Q235B 普通碳素板直接制作承压筒体。钢板进场后要进行复验,确认力学性能、化学成分、冲击韧性达标,从原材料层面规避承压开裂隐患。
焊接工艺需要执行压力容器级双面埋弧焊标准,重要创新服务丁字焊缝质量控制。全程采用双面埋弧焊焊接,外侧施焊完成后对内焊缝碳弧气刨清根打磨,去除根部夹渣、未焊透隐患再进行内侧焊接;焊接前对筒体坡口、丁字交汇区域 化打磨除锈,厚壁板材按规范预热,焊接时优化丁字接头焊接参数,降低焊接热输入,减少交叉位置残余应力。焊接完成后整条筒体依据设计压力等级做无损检测,丁字焊缝是探伤重要,需要 90% 执行 UT 超声波探伤或者 RT 射线探伤,合格等级满足压力容器 Ⅱ 级及以上焊缝要求,拒绝裂纹、未熔合、密集气孔等危害性缺陷。压力较高、壁厚偏大的筒体,还需要对丁字焊缝局部进行消应力热处理,释放交叉位置堆积的焊接残余应力,防止长期承压运行中应力释放诱发裂纹扩展。
生产企业还需要具备对应的压力容器生产资质,出厂配套整套竣工资料。制造厂家需要持有压力容器生产许可证,筒体加工全过程留存焊接记录、探伤报告、材质单、热处理记录;加工完毕后按照设计参数开展水压试验或气密性试验,试压无渗漏、无异常变形才算验收合格。常压罐体、低压储存容器管控标准相对宽松,中高压压力容器对丁字焊缝探伤比例、热处理、板材等级要求会大幅提高。
总而言之,具备资质、合规选材、标准焊接探伤、通过压力试验的丁字焊卷管是成熟 的压力容器筒体用材;市面上未探伤、普通板材简易焊接的价格适宜丁字焊筒体,没有承压安然保护,适当不可投入压力容器工况使用。