邢台丁字焊卷管双面埋弧焊工艺优势是什么?
时间:2026-08-06 03:38:21 作者:金尼管道 点击量:87次
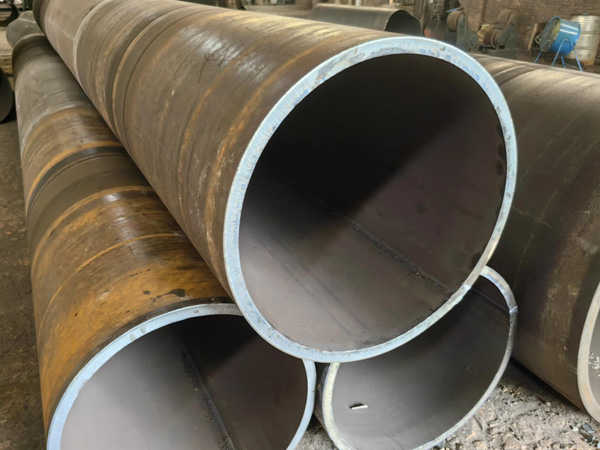
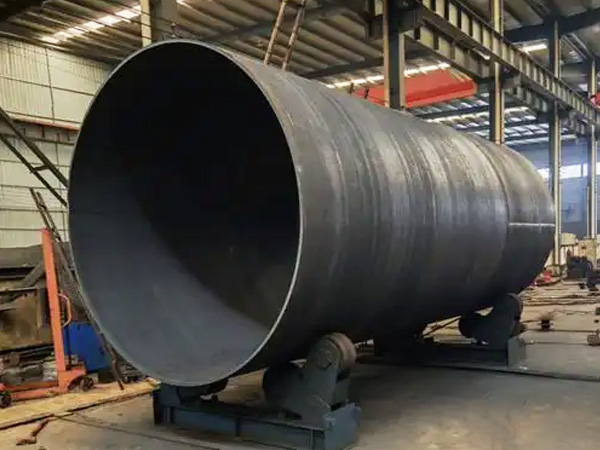
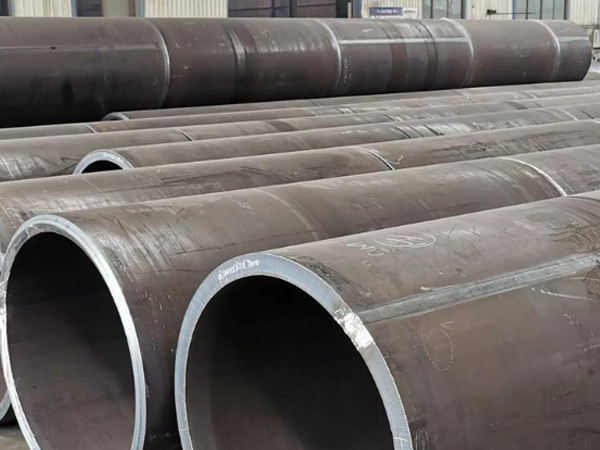
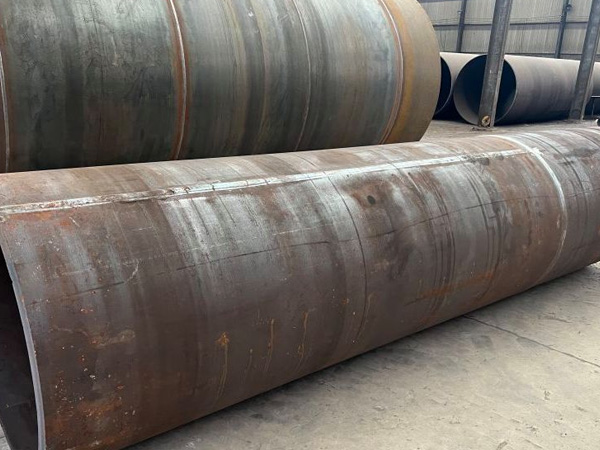
双面埋弧焊是当前大口径厚壁丁字焊卷管主流成型焊接工艺,针对纵缝与环缝交汇的丁字接头工况针对性较强,相较于手工电弧焊、单面埋弧焊、气体保护焊,在焊缝成型、力学性能、施工效率、质量稳定性等方面优势突出, 适配压力容器、市政管道、设备筒体这类对承压安然要求严苛的丁字焊卷管加工。
首先,焊缝熔深充足,可透彻解决丁字接头易出现的根部未焊透、未熔合难题。丁字交汇区域是整根筒体应力集中突出的部位,单面焊接极易出现根部熔合不到位的隐患。双面埋弧焊分别从筒体外侧、内侧分层施焊,外侧打底焊接保护基础熔接尺度,内侧清根后再次施焊,能够把坡口根部氧化杂质、虚焊区域全部熔透,母材与填充金属充分结合,拒绝丁字焊缝高发的隐蔽性未焊透缺陷,焊缝整体 受力截面完整,抗拉伸、抗剪切能力大幅提升,适配高温高压罐体、承压管道的长期载荷运行。
其次,焊接成型质量稳定,内部缺陷发生率大幅降低。埋弧焊依靠焊剂层隔绝空气,焊接熔池受到焊剂严密保护,可 隔绝空气中氧气、氮气侵入熔池,坡口打磨干净的前提下,丁字焊缝不容易产生气孔、夹杂、夹渣等常见缺陷。多层多道自动化匀速焊接,电流、电压、行走速度全程数控恒定,不会出现手工焊接手法不稳带来的忽大忽小熔池;丁字交叉位置可针对性微调焊接参数,焊缝成型规整,余高均匀平缓,不会出现局部余高过高、尖锐棱角造成应力集中的问题,后期超声波、射线无损探伤一次合格率较高,大幅度减少焊缝打磨返修工作量。
第三,焊接热输入可控, 调节丁字接头残余应力与焊接变形。丁字焊缝两道焊缝热量叠加极易造成局部过热、筒体变形、残余应力堆积。双面埋弧焊分层交替施焊,内外侧热量相互平衡抵消,避免单侧持续受热导致筒体局部鼓包、圆度跑偏;焊剂同步缓慢保温冷却,焊缝冷却速率平缓,晶粒组织细化,减少硬脆组织生成,降低丁字接头冷裂纹、延迟裂纹的产生概率。厚壁较高强度容器板卷制筒体使用该工艺,无需频繁校正筒体圆度,后续法兰、封头组对装配精度较高。
第四,生产效率好,适合大批量大口径厚壁卷管规模化加工。埋弧焊焊接电流大、熔敷效率远高于手工焊,单道焊接成型速度适宜,自动化行走焊接无需人工长时间手持操作,大口径长节丁字焊筒体可连续作业。内外双面同步流水化施焊,省去单面焊后背板、碳弧气刨清根的繁琐工序,缩短单件加工周期,降低人工成本。同时焊缝表面成型平整,后期仅需简单打磨修整即可开展防腐(以实际报告为主)、探伤工序,整体加工工序比较精简。
之后,工艺适用性广,适配多材质、多规格非标丁字焊卷管。无论是普通碳钢、低合金钢,还是Q345R容器板、不锈钢材质的厚壁丁字焊筒体,均可调整焊剂焊丝配比与焊接参数稳定施焊;从小口径短节筒体到数米较大口径拼装筒体,不同壁厚、不同角度的丁字交汇焊缝都能稳定施工,成品焊缝整体力学性能均匀,能够满足压力容器、市政热力、环保烟道、桩基护筒等不同场景的验收标准,是兼顾品质、效率与安然性的选择焊接工艺。